等离子切割烟尘粉尘废气处理案例|等离子切割废气处理方法
案例一:某知名汽车零部件制造企业等离子切割废气处理
项目背景:
该工厂产销量汽车所覆盖件30万台,人员1200人。等阴离子锯开生产车间诞生高有机废气氧化还原电位金属制脱色物烟尘氧化还原电位(Fe₂O₃、Al₂O₃等)、活性氧(O₃)、氮脱色物(NOₓ)及一脱色碳(CO)。工厂一次因烟尘氧化还原电位产生超出标准(PM10有机废气氧化还原电位200-300mg/m³)被低能耗部门管理追责,遭受停厂整顿风险控制。同時,一般静电感应排尘器因含潮湿气息产生滤芯起霜,年抢修预算超200万是,且活性氧有机废气氧化还原电位超出标准(0.3-0.5ppm)致使人员吸气道不适反应。
废气成分来源:
- 金属氧化物粉尘:主要来源于金属材料的蒸发和氧化。
- 臭氧:来源于切割过程中产生的高温等离子体对空气中氧气的光解作用。
- 氮氧化物:可能来源于切割辅助气体(如压缩空气、氮气、氩气等)的高温分解和化学反应。
- 一氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
处理工艺流程:
- 局部排风系统:在等离子切割机床顶部安装防爆型集气罩,风量按5-8m³/min/台设计,覆盖产污点。
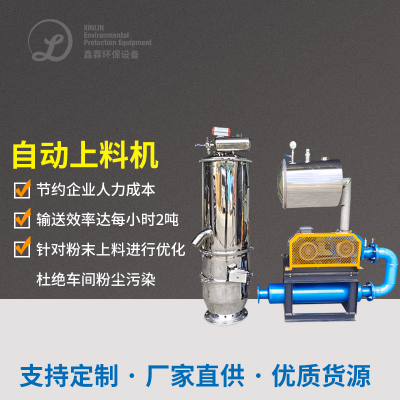
- 全密闭输送:采用负压管道+脉冲反吹除尘,减少粉尘二次扬尘。
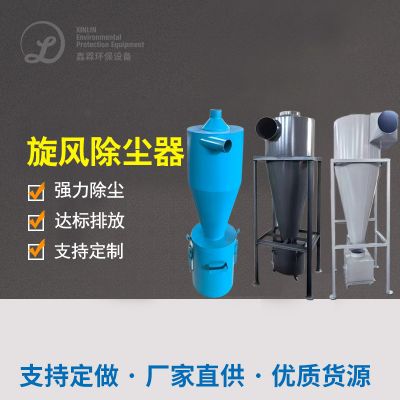
- 旋风除尘器:去除粒径>10μm的粗颗粒粉尘,分离效率≥85%。
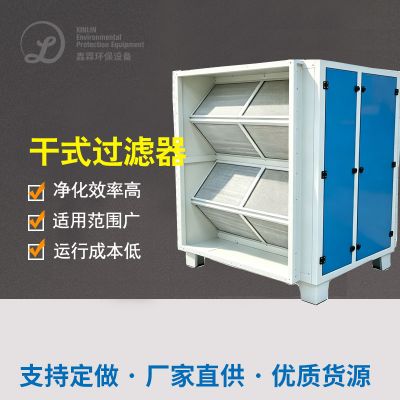
- 干式过滤装置:配置PTFE滤筒(孔径0.3μm),拦截PM2.5及金属粉尘。
- 温度控制:280-320℃恒温运行,分解CO及残留有机物,转化率≥99%。
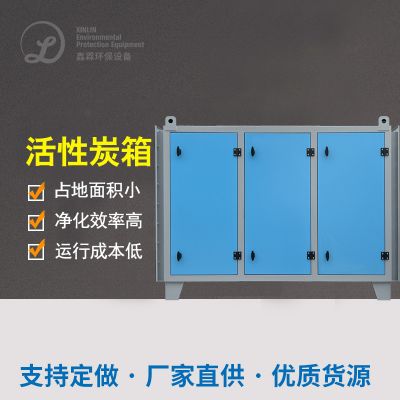
- 活性炭吸附塔:吸附VOCs和臭氧,动态吸附容量≥1.0kg/m³,臭氧去除率≥90%。
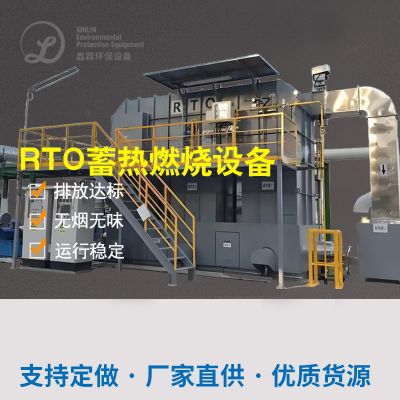
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:过滤精度PM2.5排放≤5mg/m³,粉尘捕集率≥99.99%。
- 防爆设计:隔爆阀+泄爆片,抑制粉尘爆炸风险。
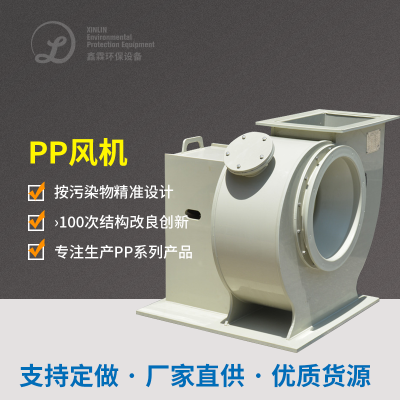
- 离心风机:保障废气达标排放至烟囱(高度≥30米)。
最终效果:
- 环保合规:连续3年通过ISO 14001认证,粉尘排放低于国家标准限值50%,获评“清洁生产示范企业”。
- 经济效益:年节省滤袋更换费用150万元,设备能耗降低40%,年节约电费80万元。
- 社会效益:厂区PM2.5浓度下降90%,员工呼吸道疾病投诉率下降75%,臭氧浓度达标,车间环境显著改善。
案例二:某重工企业等离子切割废气处理
项目背景:
该行业选取等阴阳亚铁离子激光切平台生产加工金屬具体构件,引发许多废液。为增多废液排放口,行业组装了等阴阳亚铁离子激光切废液治理平台。
废气成分来源:
与新汽车零元器件出现商家像,气物中的合金钝化物灰尘大部分来自于合金板材的汽化和钝化;应该还所含某个有影响物品,如切工辅助制作气物细化出现的有影响气物、切工场景中污染破坏物汽化细化出现的有影响气物等。
处理工艺流程:
- 废气收集装置:收集切割过程中产生的废气。
- 袋式除尘器:去除废气中的颗粒物。
- 活性炭吸附设备:吸附废气中的VOCs和臭氧等有害物质。
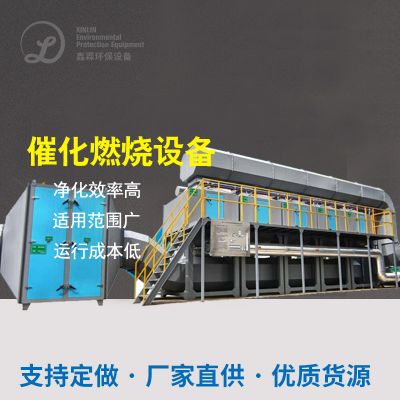
- 催化燃烧设备:进一步氧化分解有机物。
最终效果:
工作后废气排放中的颗粒剂物和害处混合气体氧浓度有效影响,可达了我国绿色细则。
案例三:某金属加工企业等离子切割废气处理
项目背景:
该企业主在等亚铁离子水刀切割的过程中产生大规模尾气,包含有重金属气体、脱色物粉末、一脱色碳、二脱色碳、氮脱色物等危害元素。
废气成分来源:
- 金属蒸气和氧化物颗粒:主要来源于金属材料的蒸发和氧化。
- 一氧化碳和二氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
- 氮氧化物:可能来源于切割辅助气体的高温分解和化学反应。
处理工艺流程:
- 局部排风系统:在切割机床顶部安装集气罩,收集废气。
- 旋风除尘器:去除粗颗粒粉尘。
- 干式过滤装置:配置PTFE滤筒,拦截PM2.5及金属粉尘。
- 活性炭吸附塔:吸附VOCs和臭氧等有害物质。
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:确保废气排放达到环保标准。
最终效果:
加工处理后废气进行排放进行排放达成身体健康规定,岗位坏境有增强,公司职员身体健康有质量保障。

 扫一扫添加微信