一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发孝車间:酵母粉菌代谢率会产生CO₂、工业乙醇及氢化物发生器H₂S;
灌装生产线线:PET瓶内留下二阳极氧化碳增加;
原辅材料保管:蔬莱汁浓缩咖啡液挥发掉的酯类(如乙酸乙酯);
废污水补救站:活性污泥池制造的塑炼氢及氯气。
有机废气技术参数:
功率:5,000~12,000 m³/h(面团发酵期基线达15,000 m³/h);
VOCs氧浓度:60~200 mg/m³(以乙酸乙酯为主要);
H₂S渗透压:10~50 ppm;
温度:85%~95%(发孝的废气最低达达到饱和工作状态工作状态)。
2. 核心处理工艺
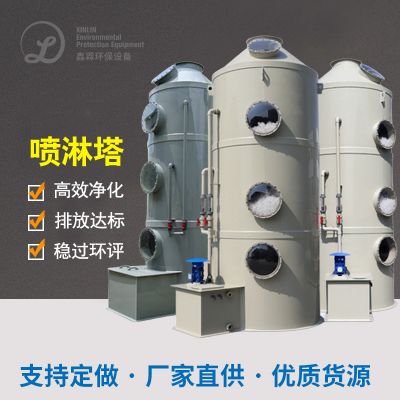
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
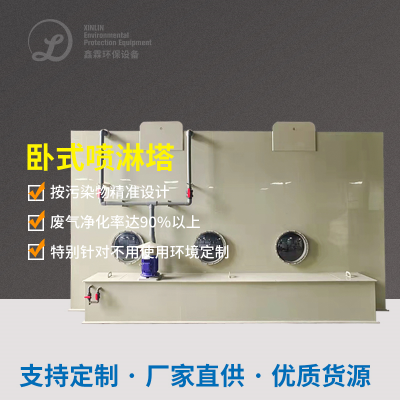
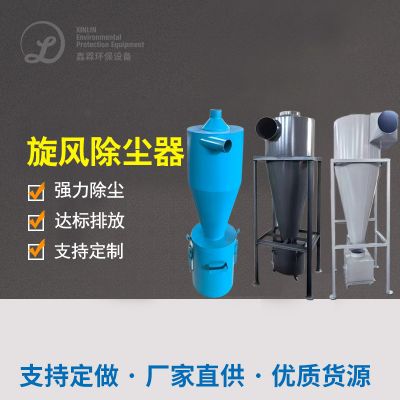
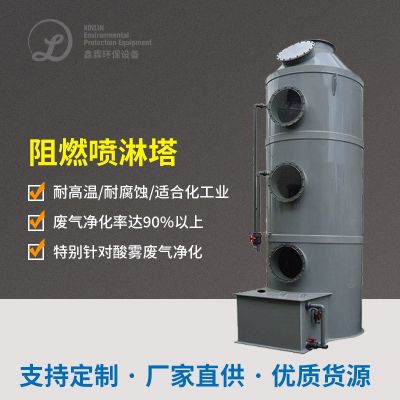
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
应对策略:
设立 预冷空调抽湿操作系统(急冻空气干燥或膜破乳),将干湿度降为70%下面的;
建议选用 疏水性树脂生物体活性炭过滤器(如渗透型火山岩),可以减少水份留在牙齿上。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
现状分析:
分数段式生物工程治理 :前半段注射硫杆菌(钝化H₂S为氢氧化钾盐),后段修改酯光降解菌(如红球菌);
添加 仿真植物抽取物(如薄荷按摩油)可抑制生物滤池菌养植,极大减少加硫物自动生成。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
办法:
配置 抗震罐+加快反映排烟风机,5秒内动态平衡排风量下跌;
重新安装 一直在线VOCs污染监测仪(PID感应器器),雷达回波图校准离心分离塔更改概率。
四、制理结果分析
附加效益
资源化利用:
收回CO₂适用于碳酸果汁饮料产出线(年收回量约6万吨);
海洋生物滤池污泥处理经烘干后算作有机质肥化学原料。
经济社会整体:
年开机运行成本投入减少25%,碳尾气排放标准权进行交易年化收益约80W/年;
实现ISO 22000食物安全性工作模式安全认证,加强品脾公众形象。
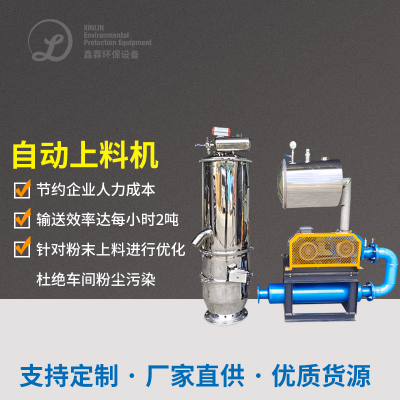
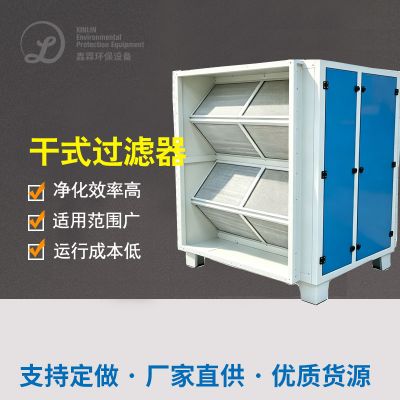
五、设施仪器型号选择清淡(部门关键点设施仪器)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
菌物系统自适应性:共性产品质业特征,建设耐高湿、耐致癌性的分手后复合菌剂;
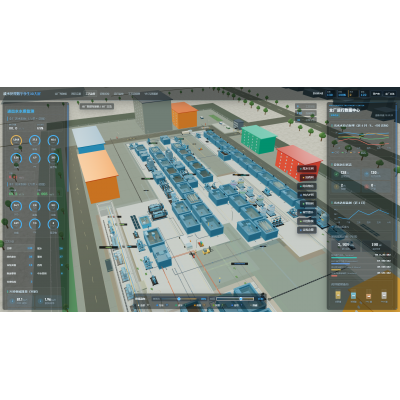
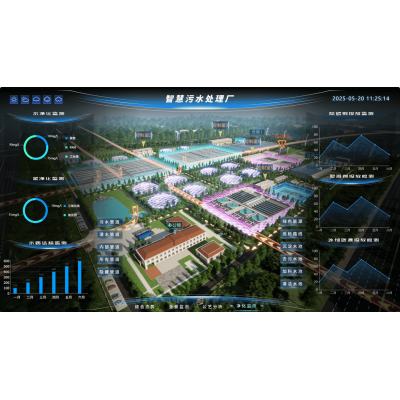
智能物连接网络化基站维护:工作部署物连接网络网电商平台(如PLC+SCADA),体现远程视频风控与自适用管控。
如需深入推进技巧实施方案范文(如菌群驯化实施方案范文、风口尺寸动态数据模以),请保证重要生产鑫霖环保操作流程及的废气的成分的检测该报告。

 扫一扫添加微信