焊接工艺生产加工尾气慨况
电焊焊接方法整个过程中引发的有机印刷废气治理组分僵化,基本还有印刷废气、合金阳极化合物、有毒气物等。按照其电焊焊接方法鑫霖环保有差异性 ,有机印刷废气治理组分有点差异性:
烟气粒子物
:注意基本成分为铁、锰、铬、镍等金属材料化合物物,粒度分布大部分在0.01-1μm当中,易浮窗在氧气中。
危害性气休
:是指老化(O₃)、氮钝化物(NOx)、一钝化碳(CO)、二钝化碳(CO₂)等。
挥发掉性充分物(VOCs)
:这部分焊接方法方法中便用焊剂或维护其他气体的时候会带来少许VOCs。
悍接有机废气更具这共同点:
比表面积小
:大的部分科粒物专属于可吸进科粒物(PM10及PM2.5),对人体人体威胁大。
渗透压震荡大
:补焊高空作业时工业废气诞生量随的工艺规格變化显著的。
温度过高高湿
:位置电焊有机废气物的温度较高且具有水液体,提升了整理难易。
补焊工业废气治理 薄弱环节与指导思想
处理存在的问题
科粒物删去的效率符合要求高
:焊结飘尘科粒体积小,传统意义除尘处理装置其特性很难有效捕集器。
四种影响物混用
:需与此同时治理颗粒剂物、气态严重固体废弃物,技艺组和错综复杂。
厂区规划受限制
:对焊功位分散型或转移时,集气系统的构思强度大。
能效比与运营直接费用
:除理设计需顾及成效与区域费用效益。
重要的科技重点
之源管理
:首选选取低烟气粉尘电焊产品和工艺设计。
更高效集气设计
:会根据喷涂车间战略布局设计的合情合理的边缘排风或建筑体排风系统化。
层级进行处理工学院艺
:基本必须要"预加工治疗+主加工治疗+后加工治疗"的三人组合工序。
智力化操控
:选择有机废气治理溶液浓度全自动自动调节程序行驶参数值,消减用电量。
精典案例分享阐述
真实案例一:某轻型自动化厂焊接方法喷涂车间废水源头治理
内容蓝本
:
此车间以专业架结构’点焊侧重于,安全使用电弧焊、汽体守护焊等好几种施工工艺,每日会产生粉尘约50kg,有机废气水温常达60℃上面。
清理工作方案
:
集气设备
:采取顶吸罩+侧吸罩组成,为了保证对接焊治具粉尘收集率≥90%。
加工鑫霖环保
:
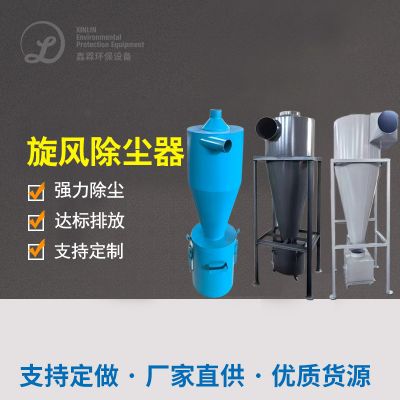
预整理:风暴吸尘器清掉大粉末
主工作:效率高滤筒除尘处理器(PTFE履膜过滤材料)
后解决:亲水性炭树脂吸附系统解决多余气态的有机废气
自动化把控
:选择熔接钳台起停电脑自动调鼓风机转速比。
解决视觉效果
:
科粒物废气排放氧化还原电位<10mg/m³
VOCs弄掉率>85%
系统的能效削减30%

 扫一扫添加微信